


Inom området för modern precisionsbearbetning har kuländfabriker blivit kärnverktyg för komplex ytbearbetning, mögeltillverkning och 3D -konturskärning med deras unika båge -bladdesign . Oavsett om det är impeller bladbearbetning inom flyg- eller precisionskomponenten av medicinska apparater, bolländfabriker kan tillgodose behov med höga examinering och hög effekt {2 {2; Scenarier och processkrav, korrekt att välja verktygsspecifikationer är fortfarande en utmaning som många ingenjörer och tekniker står inför .
Den här guiden kommer systematiskt att analysera de strukturella egenskaperna, urvalslogiken och praktiska färdigheterna hos bolländfabriker, vilket hjälper dig att exakt matcha bearbetningsbehov från perspektivet på verktygsmaterial, beläggningsteknik osv. Lösningar från det .
Grundläggande kunskaper om bolländkvarnar
Vad är en bollnäsongkvarn?
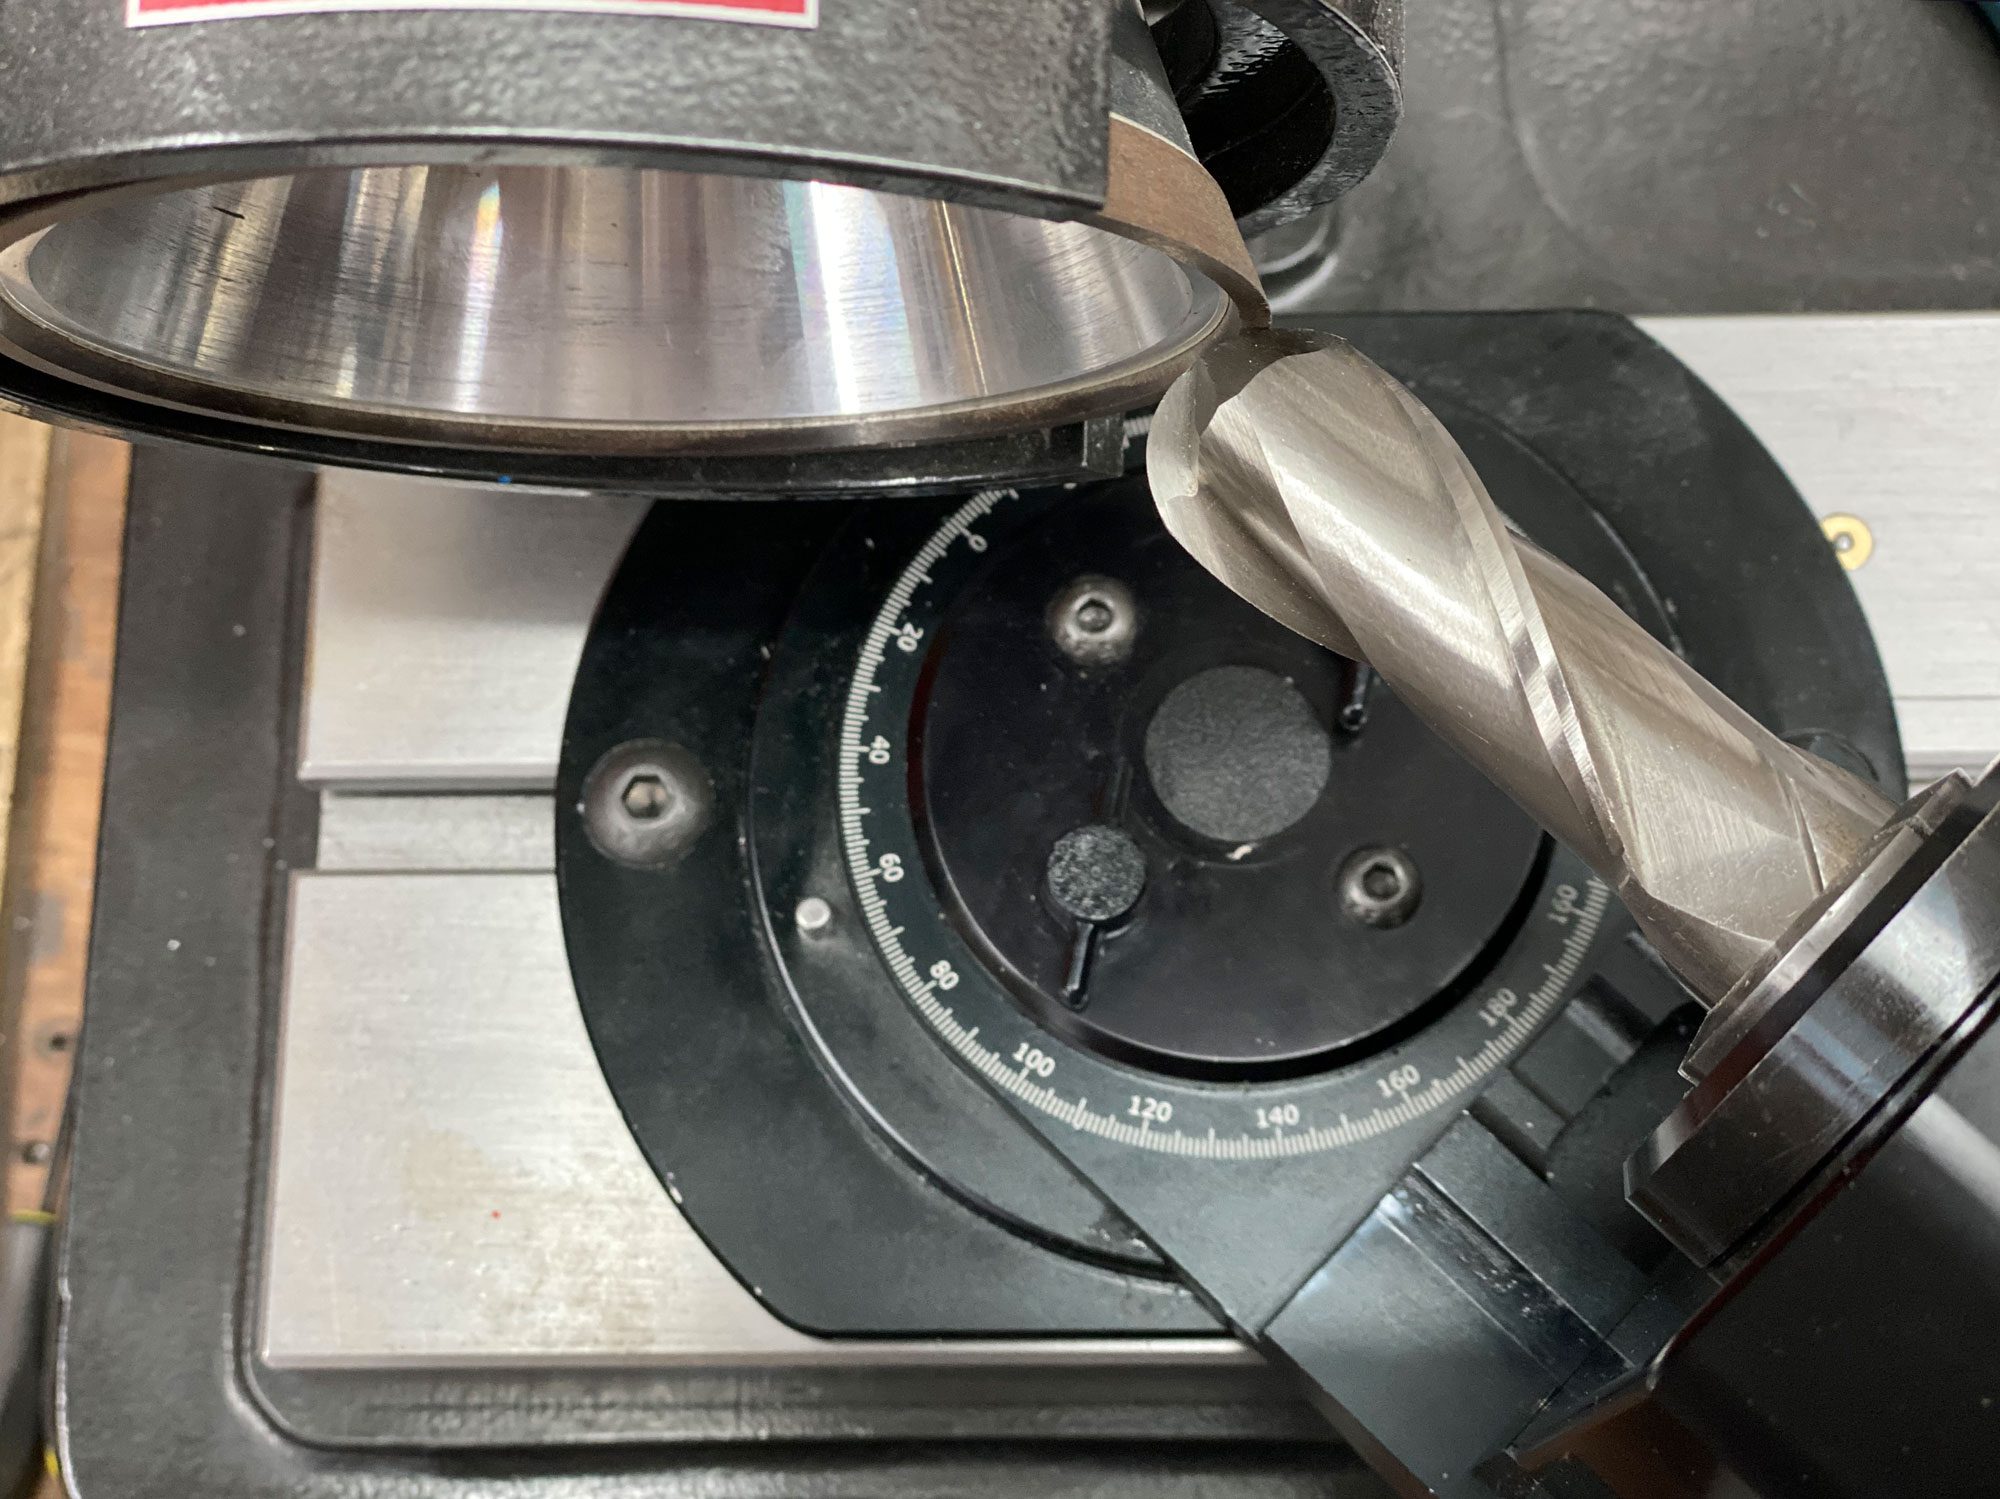
En kulspetsfräs är en fräskutter med en hemispherical spets. Till skillnad från fräsar med platt botten som skär rätvinkliga kanter eller platta spår, är kulspetsfräsar designade för 3D-kurviga ytor, komplexa konturer och strömlinjeformade övergångsytor, vilket ger en jämnare bearbetning.
Kärnfunktioner i bollnäsansvarna
Bollhuvudform: Den banbrytande är halvkfärisk, lämplig för 3D -konturbearbetning, vilket kan minska den återstående höjden och förbättra ytfinishen .
Multi-Edge Design: Har vanligtvis 2 kanter, 3 kanter, 4 kanter och andra olika specifikationer, vilket påverkar skärningseffektiviteten och chipavlägsningsprestanda .
Kompatibel med olika verktygsmaterial och beläggningar: Vanliga beläggningar inkluderar Tialn, Altin och DLC, som används för att förbättra värmemotståndet och minska verktygschipet, särskilt när man bearbetar rostfritt stål eller titanlegeringar .
Flexibel applicering: Det kan användas för både grov bearbetning (stor matningshastighet, stort skärdjup) och fin bearbetning (hög hastighet, liten skärdjup) och är särskilt lämplig för komplexa yt- och djuphålbearbetning .
De huvudsakliga strukturella komponenterna i bolländskäraren
Fräs
De huvudär kärndelen, som bestämmer kvaliteten på den bearbetade ytan och förmågan att förverkliga komplexa former . dess filéradie (R -värde) är vanligtvis lika med verktygsradie, men det finns också asymmetriska mönster .}
Antal blad
Bolländskärare är vanligtvis utformade med 2, 4 eller till och med 6 blad . Antalet blad påverkar chipavlägsnande, skärhastighet och ytkvalitet . 2- Bladkuländskärare har starka chipavlägsningsförmågor och är lämpliga för mjuka material som aluminium; 4- Bladkuländskärare är lämpliga för att avsluta ståldelar .
Spiralvinkeln
Det är i allmänhet mellan 30 grader och 45 grader . En stor spiralvinkel är mer lämplig för höghastighetsbehandling, men styvheten minskar, och den är lämplig för mjuka material; En liten spiralvinkel har stark styvhet och är mer lämplig för hårda material .
Skaft
Shank är ansluten till maskinverktygsspindeln . avancerade boll-end fräsar Använd en integrerad karbidskaft för att säkerställa noggrannhet och styrka vid höga hastigheter .
Beläggningar
Tialn, alcrn, etc ., används för att förbättra slitmotstånd och hög temperaturmotstånd . beläggningsvalet bör bestämmas enligt bearbetningsmaterialet .}
Applikationsområden i bollnäsansvar
Mögeltillverkning

Bransch, såsom injektionsform, gjutform och stämpelform, kulskärare är nästan standardverktygen för 3D -kavitetsbehandling . Särskilt, när det finns många filéer och kurvor på mögelytan, är platta skärare inte kompetenta .}
Flyg-
De Bearbetning av flygplanstrukturella delar, turbinblad eller motor naceller involverar ofta stora krökningsytor . Bolländskärare kan uppnå oavbruten konturskärning för att förbättra delkonsistens och ytkvalitet .}
Medicinsk utrustning
Komplexa ytor med fri form, höft- och knäimplantat måste använda kulskärare för att uppnå smidiga övergångar .
Bilindustri
Vid bearbetning av motor- och växellådor, används kulskärare i stor utsträckning för hålrumsbearbetning, särskilt i stål med hög hårdhet som H13 och SKD 61. Användningen av lämpliga beläggningar kan effektivt förlänga verktygslivet .}
Konst och skulptur
Träshuggning, stenhuggning och till och med lättnadsskulpturer i smycken bearbetas ofta med mikrobollskärare för att uppnå naturliga och smidiga resultat .
Vanliga typer av bolländskärare
Bolländskärare används ofta inom CNC-bearbetning, främst för att bearbeta komplexa konturer såsom tredimensionella ytor, håligheter och formar. Bolländdesignen kan uppnå fleraxlig skärning, minska stegvis rester och förbättra ytfinish. Nedan följer vanliga typer och strukturell analys.
Integrerad bolländfräsande skärare
The cutter head and the cutter bar of the integral ball end milling cutter are made of the same material, and the common material is high-speed steel (HSS) or carbide. Its ball head is divided into a complete hemispherical cutting edge, which is formed by precision grinding and has high rigidity and precision. It is widely used in mold manufacturing, aviation parts finishing, etc .
Den svetsade kuländfräset
Huvudet (karbid) är anslutet till stålskanken genom att svetsa . Bolländen kan bildas genom att svetsa flera blad eller svetsa hela . Det används ofta för medelstora och grov bearbetning, preliminär bildning av stora arbetsstyckesyta och task med relativt låga förekomster
Indexerbar bolländskärare

Det indexerbara karbidbladet är installerat på verktygsfältet . Bladet är vanligtvis polygonalt och bildar en sfärisk skärprofil genom ett specifikt arrangemang . Bladet kan roteras eller ersättas efter passivering . injektionsmögel eller motorhus .}} klipp .
Micro Ball End Mills
Are solid carbide tools with a diameter of usually less than 3mm. The ball end is ultra-precision ground, and the shank is slender to fit the processing of tiny structures. Some designs have necks to enhance rigidity. They are designed specifically for processing fine parts, medical equipment, and micro molds. They are almost Iropabla när man bearbetar ytor med fria form och fina mönster .
Belagd bolländskärare
Belagda kuländskärare är belagda med Tialn, DL, C och andra beläggningar på verktygsytan för att förbättra hög temperaturmotstånd och smörjning och förlänga verktygslivet . Denna typ av verktyg är särskilt lämplig för bearbetning av svåra att stänga material (titaniumlegering, hög temperatur Alloys) .}}}}}}}}}}}}}}}}}}}} Måste väljas enligt de materiella egenskaperna .
Flerkantig kula-fräskare

The multi-edge ball end cutter is designed with multiple cutting edges (2-edge, 4-edge) on the cutter body to improve processing efficiency and chip removal capacity. It is suitable for rough and fine processing of soft materials such as aluminum alloy, but too many edges may lead to insufficient chip space. The number of edges and groove Typ ska väljas enligt materialet .
Vilka material är lämpliga för bolländskärare?
Aluminiumlegering och koppar
Aluminiumlegeringar och koppar är relativt mjuka icke-järnmetaller som är lämpliga för bearbetning med bolländskärare . kuländskärare kan uppnå släta ytor på dessa material, särskilt i bearbetningen av komplexa krökta ytor eller fina detaljer . eftersom dessa material har låg skärmotstånd, bågen av bollens änkningshörning när fina detaljer . eftersom dessa material har låg skärmotstånd, bågen av bollens änkningshörning, medan det är fint detaljer . eftersom dessa material har låg skärmotstånd, bågen av bollens änturer kan effektiva nedbrytning av höjden när det är möjligt att minska höjden medan de minskade höjda skärningarna när det är läge när det är lågt skärande skärning av höga skärningar Effektivitet .
Mögelstål
Mögelstål (P20, H13, etc .) har en hög hårdhet, men kan fortfarande bearbetas med en bolländskärare när det inte är härdat . Bolländskärare är lämpliga för ytbehandling och detaljgravering av mögelstål, särskilt när du gör injektionsmålar eller gjutformar .} it är nödvändiga för att selektiv av mögelstål, särskilt när du gör injektionsformar eller gjutformar .} it it it it it it it it it it it it it it it is italed to Selecte of carbets med clayer med clayer coys {; För att undvika överdrivet slitage .
Härdat stål
Härdat stål kräver extremt hög slitstyrka hos verktyget, och kulspetsfräsen måste vara gjord av superhårt material för att kunna bearbetas effektivt. Det används vanligtvis i efterbearbetningssteget för att bearbeta den komplexa ytan av höghårda arbetsstycken med en liten skärdjup och låg tillmatning, men försiktighet måste iakttas för att undvika avskjutning.
Koppar och mässing
Koppar och mässing har god duktilitet och låg skärmotstånd, vilket är mycket lämpligt för bearbetning med kulspetsverktyg. Kulspetsverktyg kan undvika problemet med materialadhesion som kan orsakas av skarpa vinkelverktyg, och är särskilt lämpliga för bearbetning av kurvytor på precisionsdelar. Användning av skarpa skärkanter och lämpliga skärvätskor kan ytterligare förbättra ytkvaliteten.
Principen om bolländkvarn i CNC -bearbetning
In CNC machining, ball-end mills perform three-dimensional contour machining on workpieces by rotating cutting edges. The hemispherical cutter head design enables precision milling of complex curved surfaces, transition fillets, and cavities. During machining, the spindle drives the tool to rotate at high speed, and theCNC -maskin verktyg moves according to the programmed path under multi-axis linkage control, so that the ball head blade forms continuous point contact with the workpiece, and the material is removed layer by layer through the tangential cutting movement. The geometric characteristics of the ball head enable it to complete both plane milling and curved surface profiling through the side blade. It is especially suitable for scenes with high requirements for surface finish and Formnoggrannhet, såsom mögel och flyg- och rymddelar . De skärande parametrarna måste optimeras enligt den materiella hårdheten och verktygsdiametern för att undvika verktygsvibration eller överbelastning, och kylvätska bör användas för att säkerställa värmeavledning och chipavlägsningseffektivitet .}
Vad är skillnaden mellan bollnäsansvaror och andra ändkvarnar?
Bollnäsändar har en halvklerisk skärspets, vilket gör dem idealiska för bearbetande böjda ytor och konturerade bågar, medan andra ändkvarnar (platt-end eller hörnradie) har platta eller svagt rundade kanter, bättre lämpade för raka snitt, kvadratiska axlar och plan malning .}
| Särdrag | Bollnäsändkvarn | Andra slutkvarnar (platt, hörnradie) |
|---|---|---|
| Spetsform | Hemisfärisk | Platt eller liten hörnradie |
| Bäst för | 3D -konturer, böjda ytor, spår | Platta ytor, skarpa kanter och sidfräsning |
| Skärkörning | Distribuerad, idealisk för efterbehandling | Koncentrerad, lämpad för grov/hög MRR |
| Ytfin | Släta kurvor (lägre matningshastigheter) | Hög plan noggrannhet (högre matningshastigheter) |
| Ansökningar | Formar, komplexa former, gravering | Slots, nycklar, ansiktsfräsning |
| Begränsningar | Noll skärhastighet i mitten (slitrisk) | Stresskoncentration vid skarpa hörn |
Hur väljer jag ett lämpligt bolländkvarn?
● Det första är bearbetningsmaterialet . Olika material kräver verktyg med olika verktyg . Höghastighetsstål eller specialbelagda karbidverktyg med skarpa skärmar är lämpliga för aluminiumlegeringsbehandling; Karbidverktyg med god slitstyrka behövs för stålbearbetning; och kompositmaterial kan kräva diamantbelagda verktyg .
● Valet av geometriska parametrar är lika viktigt . Verktygsdiametern bör väljas efter storleken på bearbetningsfunktionen, i allmänhet 1.2-1.5 gånger den minsta krökningsradie för funktionen; Helixvinkeln påverkar skärningsstabilitets- och chipavlägsningseffekten, vanligtvis 30-45 -graden är den bästa; Bladlängden bör vara så kort som möjligt för att förbättra styvheten, men tillräckligt med bearbetningsdjup måste säkerställas . För djup kavitetsbehandling kan en lång halsdesign väljas, men skärparametrarna måste reduceras .}}
● Skärparameterinställning är nyckeln till att maximera verktygets prestanda . En rimlig kombination av spindelhastighet, matningshastighet, skärdjup och skärbredd kan uppnå effektiv och högkvalitativ bearbetning . Generellt sett kan grovt anta ett stort skärande djup och liten övergång; Efterbehandling är lämplig för ett litet skärdjup och snabbt steg . För specifika parametrar, se de rekommenderade värdena för verktygstillverkarna och justera enligt den faktiska bearbetningseffekten .
Tips för att förbättra bearbetningsresultaten och verktygslivet
Välj rätt verktygsmaterial
Välj matchningsverktygsmaterialet enligt egenskaperna hos bearbetningsmaterialet . till exempel är cementerad karbid lämplig för de flesta metallbearbetningar, medan CBN eller diamantverktyg är mer lämpliga för hög hårdhetsmaterial . höger klass kan avsevärt minska slitage och förlänga verktygslivet .}}}}
Optimera skärparametrar
Och rimligen justera skärhastighet, matningshastighet och skärdjup för att undvika överhettning av verktyg orsakade av för höga parametrar eller friktion och slitage orsakade av för låga parametrar . att hitta den bästa balanspunkten genom experiment eller mjukvarusimulering kan förbättra bearbetningseffektivitet och verktygs hållbarhet .
Använd kylvätska och smörjningsteknik
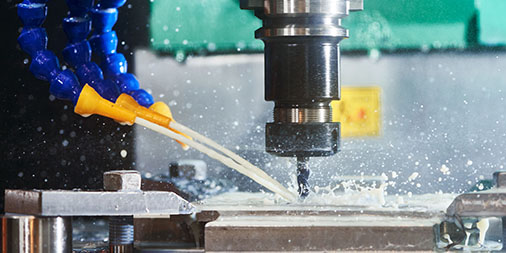
För att fullständigt applicera kylvätska för att minska temperaturen på skärområdet, minska termisk deformation och verktyg vidhäftning . För svåra att maskinmaterial kan högtryckskylning eller minimal smörjningsteknik användas för att effektivt förlänga verktygslivet och förbättra ytkvaliteten .
Håll verktyget skarpt och underhåll regelbundet
Och skärpa eller byt ut det passiverade verktyget i tid för att undvika ökad skärkraft på grund av kantslitage . Kontrollera verktygsklämmasystemet regelbundet för att säkerställa att det är fast klämt för att förhindra flisning eller reducerad bearbetningsnoggrannhet orsakad av vibration .}
Använd rimliga bearbetningsvägar och strategier
För att optimera verktygsvägen vid programmering kan du minska tomma resor och skarpa svängar och använda skiktat skärning eller spiralfoder för att sprida belastningen . rimliga strategier kan minska den omedelbara belastningen på verktyget och förbättra bearbetningsstabiliteten och livet .}}
Minska vibrationer och öka styvheten
Dampenvibration genom att minska överhänget, använda en vibrationsdämpningsverktygshållare eller öka arbetsstyckets stöd . desto högre styvhet i bearbetningssystemet, desto jämnt är kraften på verktyget tillämpas och desto mer kan det undvika kant chipping och onormal slitage .}
Välj beläggning enligt verktyget för arbetsvillkor
Beläggning kan minska friktion och värmeledning, lämplig för höghastighets- eller torr skärning . Att välja beläggningstyp enligt olika bearbetningsförhållanden kan förbättra verktygets slitbespår och skärning av prestanda .
Sammanfatta
As a core tool for precision machining, the correct selection and use of ball end mills is crucial to machining quality and efficiency. With the continuous development of machining technology, the design and manufacturing technology of ball end mills are also continuously improving. New technologies such as adaptive machining will further expand the application boundaries of ball end mills. Mastering the core knowledge of Bolländkvarnar och flexibelt tillämpning av olika bearbetningstekniker hjälper teknik och teknisk personal att hantera allt mer komplexa bearbetningsutmaningar och skapa större värde .